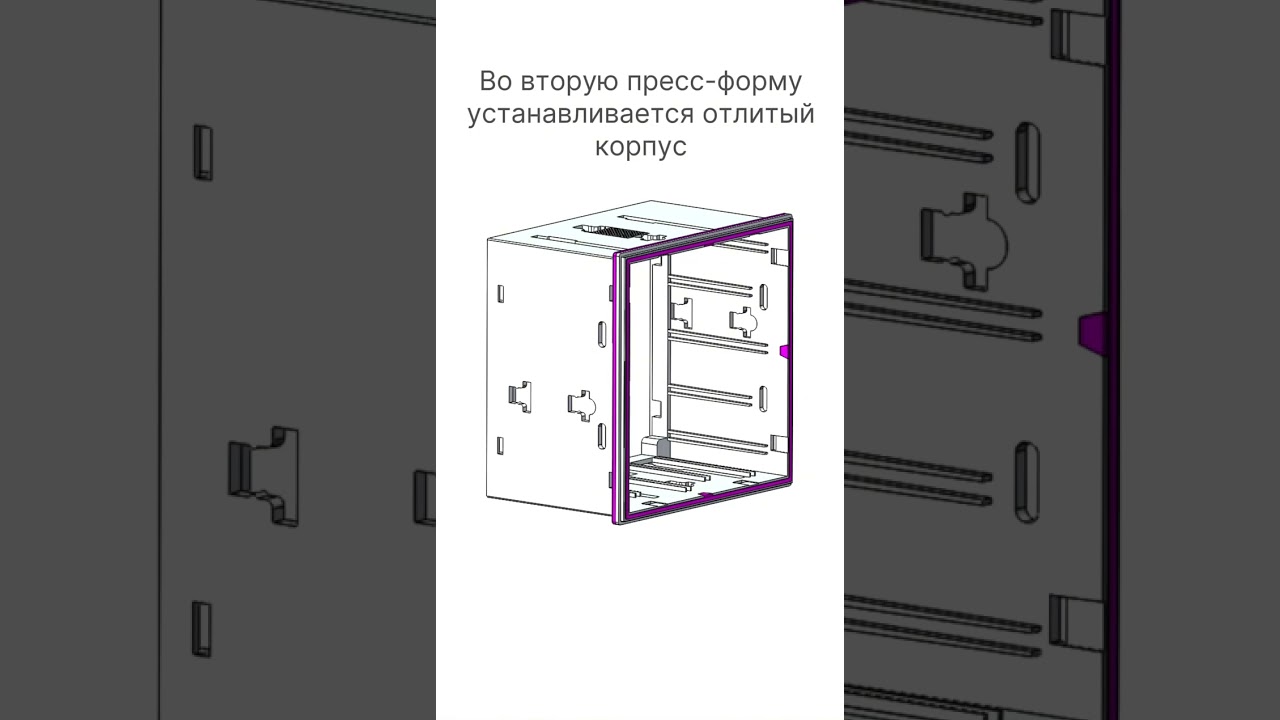
Как производится литье пластик от экспертов СибСталь: Сначала отливается первый компонент детали. Затем его снимают с первой пресс-формы и в качестве закладной детали вставляют во вторую. Там происходит подача второго материала на деталь.
➕ Преимущества двухкомпонентного литья
1. Сниженные первоначальные инвестиции
🔹Отсутствует необходимость приобретения дорогостоящего двухкомпонентного литьевого станка с двумя узлами впрыска и поворотной плитой. Достаточно использовать один или два стандартных термопластавтомата (ТПА).
2. Производственная гибкость
🔹При отсутствии заказов на двухкомпонентные изделия ТПА можно перенастроить для выпуска обычных одноцветных деталей.
🔹Возможность автоматизации процесса установки закладных элементов с помощью манипулятора.
3. Упрощённая конструкция пресс-форм
🔹Каждая пресс-форма представляет собой стандартное одноузловое решение. Это упрощает проектирование, изготовление и техническое обслуживание по сравнению со сложными двухкомпонентными формами.
4. Оптимальность для мелкосерийного производства и прототипирования
🔹При необходимости выпуска небольших партий или тестовых образцов инвестирование в дорогостоящее специализированное оборудование становится нецелесообразным. Данный метод эффективно решает эту проблему.
➖ Недостатки и риски
1. Низкая производительность
🔹Основной недостаток метода заключается в необходимости перемещения полуфабриката между станками
🔹Требуется ручная или автоматическая установка заготовки во вторую форму
🔹Значительное время на выполнение операций приводит к снижению количества производственных циклов в час
2. Повышенный риск брака
🔹Загрязнение компонентов
▫️Первый компонент может загрязняться пылью
▫️Возможно попадание жира с рук оператора
▫️Ухудшение адгезии между компонентами
🔹Неточности позиционирования
▫️При ручной установке высока вероятность смещения заготовки
▫️Риск образования облоя
▫️Возможное несовмещение компонентов
▫️Увеличение процента бракованных изделий
🔹Температурные факторы
▫️Первая компонента остывает до комнатной температуры
▫️Снижение качества адгезии между материалами
▫️Ухудшение связи по сравнению с методом впрыска второго компонента на горячую основу.