Разберемся в том, что такое Пресс формы для резины от знатоков СибСталь: .
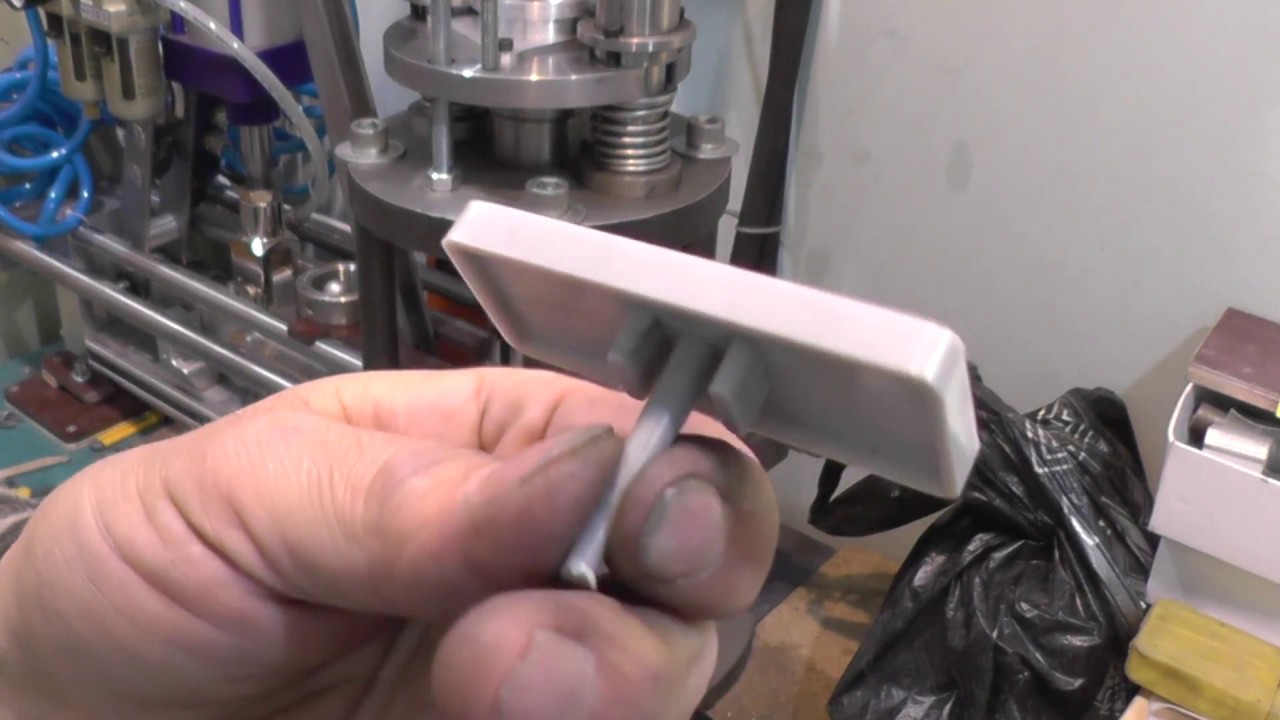
8 комментариев к “Пресс форма без наружнего литьевого уклона”
Добрый день. Давно слежу за вашими успехами и решил тоже попробовать собрать мини-ТПА. При производстве литьевых форм везде говорят, что для вертикальных стенок лучше использовать уклон 1-2 градуса, а каким способом этот уклон обрабатывается на ЧПУ? Специальная фреза используется или обычной полукруглой стенка обрабатывается с малым шагом с последующей шлифовкой? Что обычно используете в качестве толкателей и направляющих?
Пропилен долго остывает, у нас после сварки экструдером листов швы даже через 3-5 минут горячие были на воздухе не терпит рука
А как с Вами связаться?
Чтобы такие формы легко разнимались, нужно колонки делать длиннее матрицы. То есть, чтобы они торчали. Лить на подставке с пазами под колонки. Когда вынимаете, стукнули по плоскости колонками и все открылось. Выбивать литником не самое лучшее решение. Рабочее, но непредсказуемое. Если литник загнется, могут быть проблемы.
Добрый день! В какую цену будет подобный станок, если под заказ? Можно и на почту dag-tools@maiл.ru С ув. Магомед.
Впечатляющая формочка! Давно хочу спросить,постпроцессорои поделиться можите?
Чем полировали до зеркала внутрянку?
Привет! Молодец! И смыкающее ус-во уже не нужно! 🙂 Правильным путем двигаешься. А по поводу матрицы без уклона — это банально. Так и должно быть. У тебя ведь усадка стягивает деталь на пуансоне и тем самым освобождает матрицу. Отполируй еще наклонные поверхности на пуансоне, тогда легче сниматься будет.
Добрый день. Давно слежу за вашими успехами и решил тоже попробовать собрать мини-ТПА. При производстве литьевых форм везде говорят, что для вертикальных стенок лучше использовать уклон 1-2 градуса, а каким способом этот уклон обрабатывается на ЧПУ? Специальная фреза используется или обычной полукруглой стенка обрабатывается с малым шагом с последующей шлифовкой? Что обычно используете в качестве толкателей и направляющих?
Пропилен долго остывает, у нас после сварки экструдером листов швы даже через 3-5 минут горячие были на воздухе не терпит рука
А как с Вами связаться?
Чтобы такие формы легко разнимались, нужно колонки делать длиннее матрицы. То есть, чтобы они торчали. Лить на подставке с пазами под колонки. Когда вынимаете, стукнули по плоскости колонками и все открылось.
Выбивать литником не самое лучшее решение. Рабочее, но непредсказуемое. Если литник загнется, могут быть проблемы.
Добрый день! В какую цену будет подобный станок, если под заказ?
Можно и на почту dag-tools@maiл.ru
С ув. Магомед.
Впечатляющая формочка! Давно хочу спросить,постпроцессорои поделиться можите?
Чем полировали до зеркала внутрянку?
Привет!
Молодец!
И смыкающее ус-во уже не нужно! 🙂
Правильным путем двигаешься.
А по поводу матрицы без уклона — это банально. Так и должно быть. У тебя ведь усадка стягивает деталь на пуансоне и тем самым освобождает матрицу. Отполируй еще наклонные поверхности на пуансоне, тогда легче сниматься будет.