Медь — один из самых сложных материалов для механической обработки, несмотря на ее кажущуюся мягкость. Правильное охлаждение становится не просто рекомендацией, а ключевым фактором, определяющим успех всего процесса фрезеровки меди, качество готовой детали и стойкость инструмента.
Почему медь так чувствительна к температуре?
Особенности меди как материала создают уникальные вызовы при фрезеровке:
- Высокая теплопроводность: Медь очень быстро проводит тепло. Если тепло от резания не отводится, оно мгновенно передается не только инструменту, но и всей заготовке, вызывая ее температурное расширение.
- Склонность к налипанию: При нагреве мягкая мерь начинает прилипать к режущим кромкам фрезы, что приводит к образованию нароста. Этот нарост изменяет геометрию резания, ухудшает качество поверхности и может привести к поломке инструмента.
- Низкая тугоплавкость: По сравнению с инструментальными сталями, медь плавится при относительно низких температурах. Перегрев может привести к оплавлению кромок и необратимому повреждению детали.
Последствия недостаточного охлаждения:
- Быстрый износ и поломка инструмента: Перегрев отпускает твердый сплав фрезы, она теряет твердость и быстро стачивается.
- Низкое качество поверхности: Появляются задиры, риски, прилипший материал, и поверхность не соответствует требованиям чертежа.
- Термическая деформация заготовки: Нагретая медь расширяется. После остывания и финишной обработки деталь может оказаться бракованной из-за изменения размеров.
- Налипание меди на фрезу: Это явление, известное как «built-up edge», является основной причиной ухудшения качества обработки и выхода инструмента из строя.
Методы охлаждения при фрезеровке меди
Выбор правильного метода охлаждения является определяющим фактором для успешной фрезеровки меди. Рассмотрим каждый из подходов детально.
1. Охлаждение СОЖ (Смазочно-Охлаждающей Жидкостью)
Это наиболее эффективный метод для интенсивной обработки, обеспечивающий как охлаждение, так и смазку.
Способы подачи СОЖ:
- Наружная подача ( Flood Coolant )
- Принцип действия: Жидкость под давлением 3-10 бар подается через один или несколько сопел на зону резания.
- Преимущества: Хорошо смывает стружку с заготовки и из рабочей зоны станка, подходит для черновой обработки.
- Недостатки: Струя часто не может попасть в зону контакта фрезы и заготовки, особенно при обработке глубоких пазов или карманов, что снижает эффективность охлаждения.
- Сквозное охлаждение ( Through-Tool Coolant )
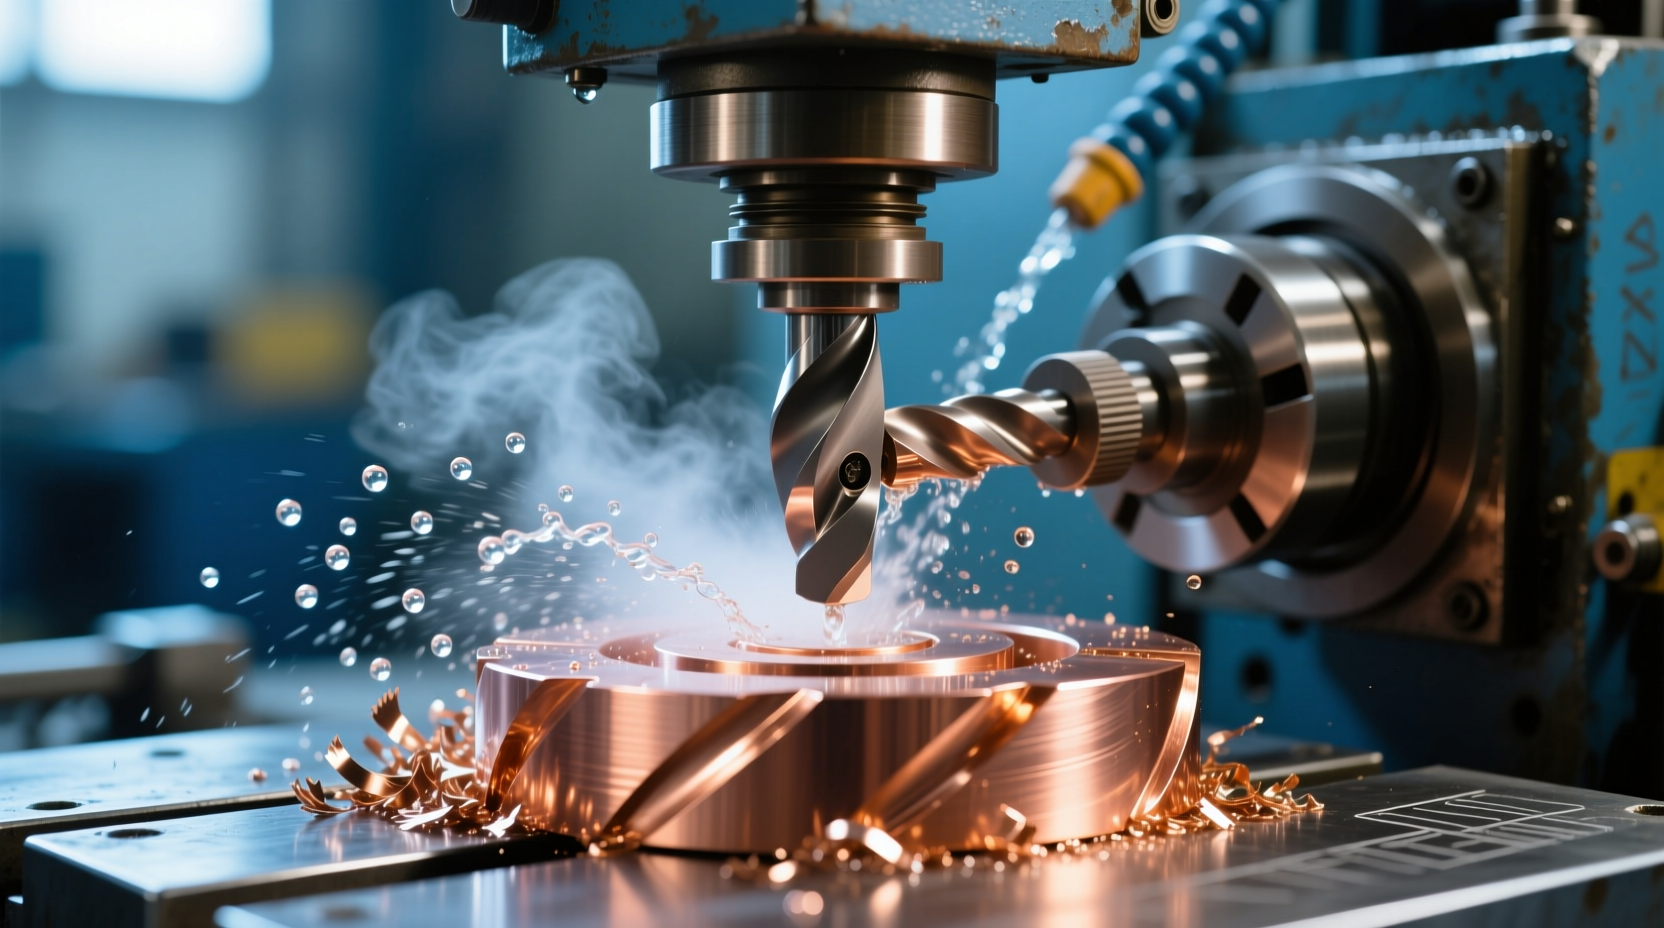
- Принцип действия: СОЖ под высоким давлением (до 70-100 бар) подается через каналы внутри шпинделя и фрезы непосредственно к режущим кромкам.
- Преимущества:
- Максимальный отвод тепла: Жидкость попадает точно в очаг тепловыделения.
- Эффективное удаление стружки: Вымывает стружку из зоны резания, предотвращая ее повторное врезание и налипание.
- Повышение стойкости инструмента: Позволяет работать на более высоких скоростях резания.
- Требования: Необходимы специальный инструмент и шпиндель, рассчитанные на высокое давление.
Типы СОЖ для меди:
- Смазочные масла (Neat Oils): Обладают отличными смазывающими свойствами, эффективно борются с налипанием. Но имеют слабые охлаждающие способности и могут дымить.
- Водосмешиваемые эмульсии (Soluble Oils): Наиболее распространенный вариант. Хорошо охлаждают и обеспечивают достаточную смазку. Концентрация подбирается индивидуально (обычно 5-10%).
- Синтетические и полусинтетические жидкости: Обладают хорошей биологической стойкостью, охлаждающими и антикоррозионными свойствами.
2. Обработка с минимальным количеством смазки (MQL — Minimum Quantity Lubrication)
MQL — это «полусухой» метод, при котором на режущую кромку подается мелкодисперсная аэрозоль (туман) из микроскопических капель масла в потоке сжатого воздуха.
- Принцип действия: Дозатор подает крайне малое количество масла (обычно 5-50 мл/час) в воздушный поток, который затем подается через инструмент (как при сквозном охлаждении) или внешнее сопло.
- Преимущества:
- Экологичность и чистота: Отсутствуют затраты на утилизацию СОЖ, нет брызг, рабочее место и деталь остаются чистыми.
- Экономичность: Крайне низкий расход масла.
- Отличная смазка: Эффективно предотвращает налипание меди на фрезу.
- Недостатки:
- Ограниченное охлаждение: Основной теплоотвод происходит за счет сжатого воздуха, что менее эффективно, чем жидкостное охлаждение.
- Сложность удаления стружки: Не подходит для обработки глубоких закрытых полостей, где стружка может забиваться.
- Рекомендации: Идеален для чистовой обработки, где критично качество поверхности и отсутствие налипания.
3. Охлаждение сжатым воздухом
Самый простой и дешевый метод, который, однако, решает лишь часть проблем.
- Принцип действия: На зону резания направляется струя сжатого воздуха.
- Преимущества:
- Отлично удаляет стружку, не давая ей прилипать к инструменту или заготовке.
- Охлаждает за счет испарения влаги (если воздух не осушен) и конвекции.
- Деталь остается абсолютно сухой, что важно для последующей сборки или в электронике.
- Недостатки:
- Не обеспечивает смазки, поэтому риск налипания меди все еще высок.
- Низкая теплоемкость воздуха делает этот метод малоэффективным для отвода большого количества тепла при интенсивных режимах резания.
- Рекомендации: Применяется для легких режимов резания, черновой обработки или когда использование жидкостей невозможно.
4. Комбинированные методы
На практике часто используют гибридные подходы для достижения оптимального результата.
- MQL + воздушное охлаждение: Фактически, это и есть стандартный режим работы системы MQL, где воздух выполняет и охлаждающую, и транспортную функцию для масляного тумана.
- СОЖ (наружная) + воздушная продувка: Иногда используется для дополнительного удаления стружки из зоны резания, особенно при обработке алюминия, но для меди менее актуально.
Критерии выбора метода охлаждения
- Тип операции: Черновая обработка с большим съемом материала требует мощного охлаждения (СОЖ высокого давления). Чистовая — хорошей смазки (MQL).
- Геометрия детали: Открытые контуры можно обрабатывать с наружной подачей СОЖ. Глубокие пазы и карманы — только со сквозным охлаждением или MQL.
- Требования к детали: Если деталь должна быть чистой и сухой (например, электронные компоненты), выбор сужается до MQL или сжатого воздуха.
- Экономические и экологические аспекты: Затраты на покупку, обслуживание и утилизацию СОЖ vs. первоначальные инвестиции в систему MQL.
Сравнение методов охлаждения
| Метод охлаждения | Преимущества | Недостатки | Рекомендации к применению |
|---|---|---|---|
| СОЖ (сквозное) | Лучшее охлаждение, отличное удаление стружки, увеличение стойкости инструмента | Высокая стоимость системы, необходимость очистки и утилизации | Интенсивная чистовая и получистовая обработка, высокие режимы резания |
| MQL | Экономичность, чистота процесса, хорошая смазка против налипания | Ограниченная способность к отводу тепла | Чистовая обработка, где критично отсутствие остатков СОЖ |
| Сжатый воздух | Простота, чистота детали, низкая стоимость | Слабое охлаждение, риск образования нароста | Легкие режимы резания, когда другие методы неприменимы |
Практические рекомендации
- Выбор фрезы: Используйте острый инструмент с полированными стружколомами для уменьшения усилия резания и трения.
- Режимы резания: Применяйте высокие скорости подачи и умеренные скорости вращения, чтобы уменьшить время контакта и тепловыделение.
- Контроль стружки: Короткая сыпучая стружка — признак правильно настроенного процесса. Длинная сливная стружка указывает на перегрев.
- Мониторинг: Следите за цветом стружки и инструмента. Синий или фиолетовый цвет — явный признак перегрева.
Охлаждение при фрезеровке меди — это не опция, а обязательное условие для стабильного, экономичного и качественного производства. Пренебрежение правильным тепловым режимом ведет к прямым финансовым потерям из-за поломки дорогостоящего инструмента и брака деталей. Инвестиции в современную систему охлаждения, будь то СОЖ или MQL, всегда окупаются многократным увеличением эффективности всего технологического процесса.